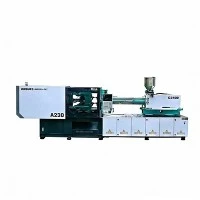
מכונת הזרקת סרוו לייצור במחזוריות גבוהה
הזרקת הזרקה-ת גבוהה מציבה מתחים תרמיים ומכניים ברורים על רכיבי המכונה. מכבשים הידראוליים סטנדרטיים חווים לעיתים קרובות התחממות יתר של הנוזל, סטייה של הפלטה ופיגור תגובה הידראולית כאשר הם נאלצים להיכנס למהירויות מחזור יבש מתחת ל-2.0 שניות.
פלטפורמת-הידראולית סרוו זו משתמשת בכונני סרוו AC עם-תגובה גבוהה בשילוב עם משאבות גלגלי שיניים פנימיות, קינמטיקה מהידוק אופטימלית והזרקה-בסיוע מצבר. הוא שומר על מהירויות מחזור רצופות עד 1.8 עד 3.5 שניות ללא התמוטטות הידראולית תרמית. המכונה מיועדת לתבניות מרובות-חללים, מפחיתה את עלויות הייצור של יחידות בריצות-בנפח גבוה תוך קיצוץ בצריכת האנרגיה ב-30% עד 60% בהשוואה למערכות הידראוליות{11}}קבועות מסורתיות.
מפרט מפתח
הערכים להלן משקפים תצורות ייצור סטנדרטיות בכל טווח המוצרים-המחזוריים הגבוהים.
|
מִפרָט |
יְחִידָה |
מפרט טווח / ערך |
|
כוח הידוק |
kN / US Ton |
1,000 - 6,500 קילו-אן (112 - 730 טון ארה"ב) |
|
מרווח סרגל-(H x V) |
מ"מ |
410 x 410 עד 920 x 920 |
|
מידות לוח (H x V) |
מ"מ |
610 x 610 עד 1,380 x 1,380 |
|
שבץ פליטה / כוח |
mm / kN |
100 - 220 מ"מ / 35 - 160 קנו |
|
אפשרויות קוטר בורג |
מ"מ |
28 עד 90 (יחסי בורג A/B/C זמינים) |
|
הזרקת L/D יחס |
L/D |
20:1 - 24:1 (תלוי באפליקציה-) |
|
מקסימום מהירות הזרקה |
מ"מ/שנייה |
300 - 800 (בעזרת מצבר-) |
|
לחץ הזרקה |
בַּר |
1,600 - 2,400 |
|
זמן מחזור יבש (Euromap 6) |
שניות |
1.4 - 2.8 |
|
לחץ מערכת |
בַּר |
17.5 MPa (175 בר) |
|
מערכת הנעת משאבה |
סוּג |
מנוע סרוו Phase/Inovance + Sumitomo/Eckerle Gear Pump |
|
מערכת בקרה |
בַּקָר |
אוסטריה KEBA מסך מגע / Techmation |
תכונות מפתח
מצבר-יחידת הזרקה בסיוע:מצברי חנקן מספקים קצבי זרימה שיא גבוהים בשלב המילוי, ומאפשרים מהירויות הזרקה של עד 800 מ"מ לשנייה עבור חלקי קיר דקים- מבלי להעמיס יתר על המידה על המשאבות ההידראוליות הראשיות.
קינמטיקה של הידוק חמש-נקודות כפולות-:גיאומטריית מהפך-מותאמת למחשב מספקת תנועה מהירה של הלוח במהלך הפתיחה והסגירה, ומשתנה לאספקת כוח גבוה ככל שהתבנית נוגעת.
מבנה הזרקה מאוזן-כפול:גלילי הזרקה תאומים מקבילים שומרים על יישור צירי במהלך הזרקת-לחץ גבוה, ומונעים סטיית בורג ובלאי לא אחיד של הקנה.
מערכת סרוו-סגורה:מקודדים סיבוביים ברזולוציה גבוהה-במנועי סרוו פועלים בשילוב עם מתמרים ליניאריים על צירי ההידוק, ההזרקה והפליטה כדי לשמור על חזרה על מיקום בטווח של +/- 0.1 מ"מ.
בקרת מעגל הידראולי עצמאי:בלוקים נפרדים של שסתומים עבור הידוק, פלסטיק ופונקציות -משיכת ליבה מאפשרות תנועות מכונה בו-זמניות, ומפחיתות את זמן המחזור הכולל.
תצורת מכונה
ארכיטקטורת מערכת
מערכת הנע AC Servo מניעה את משאבת ההילוכים הפנימית.
הלחץ זורם דרך בלוק השסתום הפרופורציונלי לשלוש תת-מערכות עיקריות:
יחידת הידוק: החלפת 5 נקודות, ניתוח אלמנטים סופיים (FEA) לוח תיבת, מסילות מובילות ליניאריות.
יחידת הזרקה: צילינדרים מקבילים כפולים, דו-בורג וחבית מתכתי, מנוע סרוו חשמלי לפלסטיק (אופציונלי).
תחנת מצבר: הגברת מילוי- גבוהה של עד 800 מ"מ לשנייה.
מערכות משנה מפורטות
מבנה הידוק: הפלטונים מיוצקים באמצעות ברזל רקיע (QT500-7) ומנתחים באמצעות ניתוח אלמנטים סופיים (FEA) כדי למזער את הסטייה בנפח מלא. פיני חילוף פועלים על-תותבי ברונזה ספוגים בגרפיט, מונעים זיהום שומן מתמשך על משטחי עובש.
יחידת הזרקה ופלסטיק: פרופיל הבורג משתמש בעיצוב גבוה של -ערבול, מחסום- כדי לשמור על הומוגניות נמס במהירויות פלסטיות גבוהות. חביות ניטרידיות או דו-מתכתיות (מרופד סגסוגת PTA) מתמודדות עם תוספים שוחקים כגון סיבי זכוכית או סידן פחמתי.
יחידת הידראולית והנעה: מנוע סרוו סינכרוני AC מניע משאבת גלגלי שיניים פנימית. מהירות המנוע מצטמצמת באופן דינמי לכדי -אפס במהלך שלבי הקירור והשהייה, מפחיתה את טמפרטורות השמן ומצמצמת את הביקוש למי קירור בעד 40%.
מוצר-יתרונות טכניים ספציפיים
יציבות תרמית תחת מחזורים מהירים מתמשכים
ביישומי-מחזור גבוה, פירוק שמן כתוצאה מגזירת נוזלים הוא הגורם העיקרי לכשל בשסתומים ולסחף מיקומו. מערכת זו משתמשת במקררי שמן גדולים בשילוב עם מסלולי זרימת שמן ממוקדים בתוך הסעפת הראשית. טמפרטורות שמן הידראולי נשארות יציבות בין 40 מעלות ל-48 מעלות אפילו במהלך ריצות רציפות 24/7 בטמפרטורות סביבה של מפעל עד 45 מעלות.
קשיחות-הסטייה נמוכה
לוחות סטנדרטיים מתכופפים תחת כוחות הידוק גבוהים, וגורמים להבהקה בקצוות- של מיכל קיר דקים ולחיקה של פיני ליבת עובש בטרם עת. עיצוב המסגרת- של הקופסה מרכז את כוח ההידוק ישירות דרך מרכז התבנית, שומר על מקביליות של הפלטה בטווח של 0.08 מ"מ לאורך מהלך מלא, מה שמאריך את מרווחי תחזוקת התבנית.
פרופילי צריכת אנרגיה
להלן השוואת צריכת חשמל מדודה במהלך מחזור של 4.2 שניות לייצור מיכלי מזון עם 4 חללים:
|
שלב הכוח |
לחיצת משאבת עקירה קבועה- |
לחיצת סרוו גבוהה- |
הפחתת אנרגיה |
|
הידוק / ביטול הידוק |
18.5 קילוואט |
6.2 קילוואט |
66.4% |
|
הזרקה / החזקה |
24.0 קילוואט |
14.8 קילוואט |
38.3% |
|
פלסטיק גמיש |
15.0 קילוואט |
11.2 קילוואט |
25.3% |
|
קירור / סרק |
12.0 קילוואט |
0.4 קילוואט |
96.6% |
|
ביקוש כולל ממוצע |
17.37 קילוואט לשעה |
8.15 קילוואט לשעה |
53.0% |
יישומים אופייניים
אריזה ומיכלי קיר דקים-:אמבטיות מזון חד פעמיות, סגירות משקאות, דליים וכוסות צירים הדורשים עובי דופן מילוי עד 0.4 מ"מ ותפוקה מרובה- חללים.
חומרים מתכלים רפואיים:חביות מזרק, צלחות פטרי, צינורות לאיסוף דם וקצות פיפטות מעוצבים תחת אילוצי חדרים נקיים מסוג ISO Class 7 או 8, הדורשים אפשרויות-נמוכות של נוזלים הידראוליים ואפשרויות סרגל-ללא שמן.
חלקים חשמליים וטכניים:בתי מחברים מדויקים, בלוקים סופיים ומארזים אלקטרוניים שבהם יש לשמור על סובלנות מימדים הדוקים (+/- 0.02 מ"מ) על פני כמויות גדולות של אצווה.
תאימות חומרים
יחידת ההזרקה תומכת במגוון רחב של פולימרים תרמופלסטיים כאשר היא מצוידת בפרופילי בורג מותאמים-ליישום:
|
משפחת שרף |
תאימות ציונים |
נדרשת תצורת בורג ספציפית |
|
PP / PE |
MFI גבוה (20 - 100 גרם/10 דקות) |
פרופיל ערבוב- גבוה סטנדרטי; שסתום טבעת-מהיר. |
|
נ.ב./ABS |
מטרה כללית / השפעה גבוהה |
בורג מחסום-במהירות גבוהה למניעת השפלה תרמית. |
|
לְלַטֵף |
אריזה ופרפורמים |
יחס L/D מורחב (24:1), הנעת מומנט- גבוהה, פרופיל טיסה מיוחד. |
|
מחשב / PMMA |
ציונים אופטיים ודיוק |
חבית דו-מתכתית מוקשה, גובה טיסה רחב יותר, בורג דחיסה- נמוך. |
|
PA66 / PBT (+GF) |
מילא שרפים הנדסיים |
מכלול PTA-מבורך דו-מתכתי מוקשה לחלוטין. |
אפשרויות תצורה ומדריך בחירה
תהליך בחירה שלב-אחר-שלב
שלב 1: חשב את כוח ההידוק
טונה=שטח מוקרן (סמ"ר) x חללים x מקדם הזרקה
(גורם: 0.3 - 0.5 kN/cm² עבור PE/PP; 0.6 - 0.8 kN/cm² עבור PC)
שלב 2: התאמת יחידת ההזרקה וקצב הפלסטיק
נפח צילום=30% עד 70% מקיבולת החבית המקסימלית
מהירות הזרקה > דרישות זמן מילוי (<0.5s)
שלב 3: בחר אופציונליים מודולי מחזור גבוהים-
פלסטיק סרוו לחיק חשמלי
מסייע למילוי מצבר הידראולי-
שסתומי אוויר / משיכות ליבה
מודולי תצורה מומלצים
מודול קיר דק-סטנדרטי: מצבר חנקן + בורג מתכתי מורחב L/D דו-+ שסתומי פליטת אוויר + בקר KEBA i3000.
מודול רפואי בחדר נקי: לוחות מצופים-ניקל + שמן הידראולי ללא-דגנים + פליטת אוויר בלולאה סגורה-+ מנוע פלסטי סרוו-חשמלי (מבטל שמן הידראולי ליד אזור התבנית).
מודול פלסטיק הנדסי:-חבית מתכתי-מתכתי-גבוהה + פסי חימום קרמיים + יחידת הזרקת לחץ גבוהה- עד 2,400 בר.
ייצור ובקרת איכות
מכונות בנויות תחת תהליכי ניהול איכות ISO 9001 על פני שלבי ייצור מובנים:
ריתוך מסגרות והורדת מתחים:בסיסי מכונות מיוצרים מפלדה מבנית כבדה- ועוברים חישול תרמי כדי להקל על מתחים פנימיים לפני עיבוד שבבי, ולמנוע עיוות של המסגרת במהלך פעולה-ארוכת טווח.
עיבוד שבבי מדויק:פלטות ומסגרות הידוק מעובדים על מרכזי CNC מרובי-צירים במערך יחיד כדי לשמור על סובלנות קריטית של חורים ועל שטוחות משטח ההרכבה.
שטיפת מערכת הידראולית:כל בלוקי הסעפת והקווים ההידראוליים עוברים שטיפה במהירות גבוהה- לתקני ניקיון ISO 4406 (Class 16/14/11) לפני התקנת השסתומים, מה שמפחית את הבלאי המוקדם של הרכיבים.
טען והפעל-בבדיקה:כל מכונה עוברת מינימום 72-שעות רצופות-בבדיקה בלחץ הידראולי מלא, כולל סריקות הדמיה תרמית של לוחות חשמל ובדיקות דליפות בלחץ גבוה.
התאמה אישית ותמיכה ב-OEM
ניתן להתאים מכונות להגדרות אוטומציה ספציפיות של המפעל ולדרישות כלי עבודה:
מטלורגיית בורג וחבית מותאמת אישית:סגסוגות וציפויים ספציפיים לעיבוד חומרים קורוזיביים (PVC/PVDF) או חומרים שוחקים מאוד (עד 50% זכוכית-סיבים).
אפשרויות אינטגרציה של אוטומציה:ממשקי Euromap 67 או Euromap 73 עבור רובוטי כניסה צדדיים-, קוטפי כניסה- מובילים וקווי אריזה במורד הזרם.
הרחבת משיכה הליבה הידראולית:מקבצי שסתומים הניתנים להגדרה עבור עד 4 שלבים משיכת ליבות ורצפי הברגה הנשלטים ישירות דרך ממשק מסך המגע הראשי.
אפשרויות מתח מותאמות אישית:ארונות חשמל המוגדרים ל-220V, 380V, 415V, 460V או 480V (תלת פאזי, 50/60 הרץ) לפי מפרט המפעל האזורי.
מידע טכני נדרש להצעת מחיר
לקבלת הצעת מחיר טכנית מדויקת ודוח גודל מכונה, אנא ספק את פרטי הפרויקט הבאים:
מידע על חלקים:שרטוט חלק/קובץ צעדים תלת מימדיים, דרגת חומר (MFI/MFR אם זמין), מידות עובי דופן ומשקל חלק היעד.
מפרט עובש:מידות התבנית (רוחב x גובה x עובי), משקל, מספר חללים ופרטי מערכת הרץ החם.
יעד תפוקת ייצור:זמן מחזור נדרש, נפח תפוקה יומי או אינטגרציה נדרשת של אוטומציה/רובוטיקה.
ההקשר של חשמל ושירותים במפעל:פרמטרים זמינים של מתח/תדר אספקת חשמל ראשונית ופרמטרים של אספקת מי קירור.
שאלות נפוצות
ש: אילו זמני מחזור יבש משיגה מכונת-מחזור גבוה זו?
ת: תלוי בטונאז' המהדק ואורך המהלך, זמני המחזור היובש נעים בין 1.4 שניות עבור דגמי 1,000 קילו-ניין ו-2.8 שניות עבור דגמי 6,500 קילו-ניין (מחושב לפי תקני Euromap 6).
ש: איך מערכת הידראולית סרוו משתווה למכבש-חשמלי עבור יישומי מחזור- גבוהים?
ת: כל-המכבשים החשמליים מציעים דיוק גבוה ורעש נמוך יותר, אך נושאים עלויות השקעה הון גבוהות משמעותית ועלויות תיקון גבוהות עבור ברגים כדוריים בעומסים רציפים קיצוניים. מכונות הידראוליות סרוו גבוהות-מספקות 90% עד 95% מהיעילות האנרגטית והדיוק של כל-מכבשי החשמל בעלות ציוד ראשונית נמוכה יותר ועם עלויות תחזוקה מכניות נמוכות יותר-לטווח ארוך.
ש: האם מכונה זו יכולה לעבד שרפים מתכלים כמו PLA?
ת: כן. עיבוד PLA או PHA דורש פרופיל בורג-נמוך וביזור טמפרטורת חבית מדויק כדי למנוע פירוק פולימר. ציין את דרישות ה-PLA במהלך חקירה טכנית כדי להבטיח את התקנת פרופיל הבורג המתאים.
ש: אילו תקני ממשק מסופקים עבור חיבור רובוט?
ת: מכונות מגיעות כסטנדרט עם ממשקי רובוט Euromap 67. ניתן להתאים ממשקי Euromap 73 או SPI מותאמים אישית לפי בקשה.
ש: מהי האחריות הסטנדרטית וזמינות חלקי החילוף?
ת: אספקה סטנדרטית כוללת אחריות מלאה למכונה של 12- חודשים ואחריות מבנית של 24 חודשים על לוחות ומוטות. רכיבים הידראוליים חלופיים, שסתומים ורכיבים חשמליים משתמשים במותגים זמינים בינלאומיים (לדוגמה, Rexroth, Yuken, Schneider, KEBA) ליכולת המקור המקומית.
תגיות פופולריות: מכונת הזרקת סרוו לייצור במחזור גבוה, מכונת הזרקת סרוו ליצרנים, ספקים, מפעלים במחזור גבוה